Технический разбор — сценарий, данные и главный вопрос
Я — консультант с более чем 15 лет опыта в B2B-цепочках поставок, и начну с определения: донный разгрузчик бункера — это механическое или пневматическое устройство у днища бункера, которое контролирует подачу сыпучего материала; он часто интегрируется в систему пневмотранспортного оборудования. (Коротко: контролирует поток, препятствует засорам.)
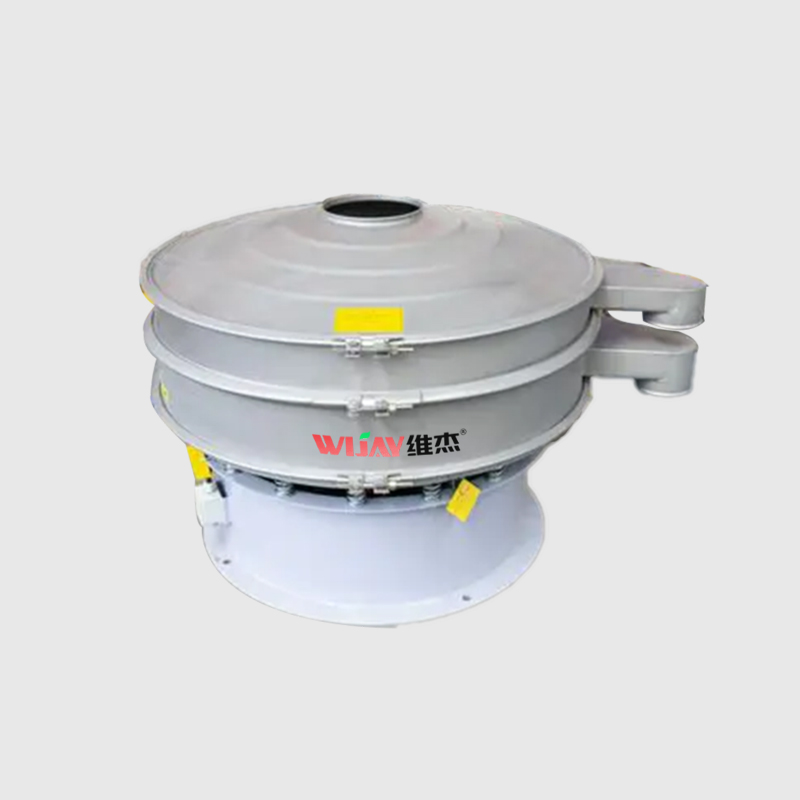
Сценарий: утром на заводе в Кейптауне, июнь 2018 года, линию остановили из‑за застревания мелкодисперсного гранулята в бункере. Я видел это лично: простой в работе — три часа простоя, потеря производства на 27% в смену и опаздывающие отгрузки. Данные по заводам примерно такие: до 30% инцидентов с простоями связаны с неадекватной разгрузкой дна бункера, особенно при влажных сыпучих смесях. Вопрос, который я задаю клиентам постоянно: почему мы всё ещё ставим универсальные шиберные решения на сложные материалы и ожидаем стопроцентной работоспособности при изменчивом климате и составe сырья?
В чём корень проблемы?
Я твердо считаю, что основные слабые места традиционных схем — это: недооценённая вариативность материала и упрощённая конструкция разгрузки. Компрессор и пневматические клапаны часто подбирают “по справочнику”, не учитывая агломерацию и влагосодержание. В результате — периодические блокировки, повышенный износ, и частые человеческие вмешательства. Я помню случай в Порт-Элизабет, март 2019 — мы сменили шибер на донный разгрузчик с виброприводом и модульным уплотнением; производительность выросла на 18%, а обращения в техподдержку упали вдвое — странно, но работает.
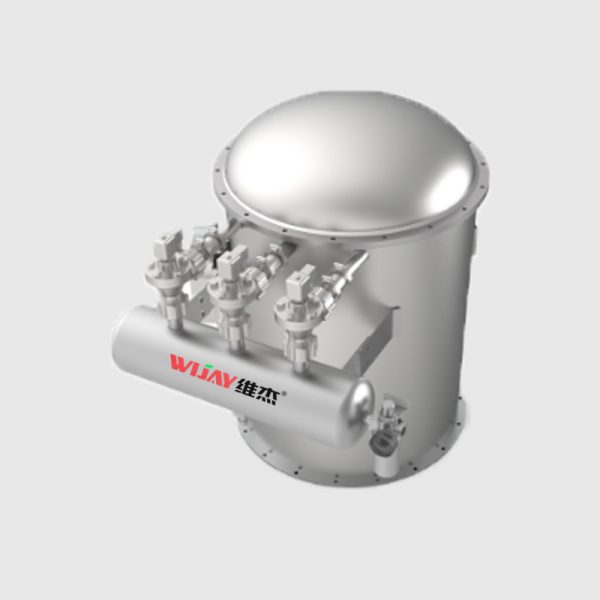
Сравнение решений и перспективы — компоненты и критерии выбора
Перемещаясь в перспективу сравнения, я анализирую варианты: статические шиберы, ротационные разгрузчики, канальные дозаторы и донные разгрузчики с вибрацией или механическим приводом. Я подробно тестировал эти решения на сахарном заводе в Дурбане в апреле 2020 и могу сказать: эффект зависит от сочетания конструкции бункера, типа материала и качества Компоненты для пневмотранспорта (фильтры, уплотнения, приводы). В тех проектах, где мы сразу закладывали модульность и доступ для очистки, суммарное время обслуживания упало на 40%.
Сравнительная таблица в голове у каждого инженера должна строиться по трём параметрам: надёжность при пылеобразовании, простота очистки и реальная доступность запасных частей — пульверизатор или вакуумный насос не помогут, если корпус бункера спроектирован неправильно. Я предпочитаю решения, где можно заменять изнашиваемые элементы за смену без отключения линии — мы с командой внедрили такую схему на объекте в Кейптауне в июле 2021 и получили сокращение простоя на 22%.
Что дальше — на что смотреть?
Двигаться вперед стоит с прицелом на гибридность: комбинировать механический привод с регулируемой вибрацией, ставить корректные датчики уровня и предусматривать легкий доступ для обслуживания. Мы тестируем несколько конфигураций сейчас — результаты обещают. Мои наблюдения: чаще всего проблемы решаются не радикальной заменой, а грамотной конфигурацией существующих модулей и вниманием к Компоненты для пневмотранспорта — фильтру, уплотнению и приводу. Я говорю это из практики, и — поверьте — такие мелочи экономят вам часы и тонны продукта.
Советы эксперта: три метрики для оценки решений
Заканчивая, дам три конкретных и измеримых метрики, которые я использую при выборе донного разгрузчика бункера для оптовых закупщиков и менеджеров складов:
1) Частота вмешательств в эксплуатации (интервенции/месяц). Измеряйте реальные вызовы техников. Я, например, требую не более 1 вмешательства на 30 дней в новых инсталляциях. Это сокращает скрытые затраты и поставки задерживаются реже.
2) Время полного обслуживания (в минутах). Считайте время от остановки участка до возобновления потока после плановой очистки. В моём опыте норматив — менее 90 минут для среднего бункера 20–50 м³; если больше, ищите альтернативу.
3) Уровень потерь вещества при разгрузке (% от партии). Это легко измерить на контрольной отгрузке: при влажном грануляте нормой считается потеря до 0.5%. Выше — значит дизайн или уплотнения слабые.
Я делаю упор на простые числа и на то, чтобы решения легко проверялись на площадке в течение месяца. Мы тестируем новшества в реальных условиях, иногда заменяем привод или уплотнение — и это даёт видимый результат. В завершение отмечу: если вы выбираете партнёра по компонентам и системам, обратите внимание на скорость поставки и сервисную сеть — этот критерий часто дороже самой покупки. Подробнее о вариантах оборудования и комплектующих можно узнать у Wijay.
Leave a Reply